首页
PCB焊接质量如何测试:从IPC标准到六类检测方法的完整工程指南
发布时间:2026/9/29 18:18:41
一块PCBA上可能分布着成千上万个焊点,任意一个焊点的失效都可能导致整块电路板功能异常。行业统计表明,约70%的PCB组装缺陷产生于焊接环节,而焊料印刷不当更是引发了60%至90%的SMT质量问题。正因如此,焊接质量测试不仅是PCBA生产流程中的关键环节,更是决定电子产品长期可靠性的核心工程能力。本文系统梳理PCB焊接质量测试的方法体系,结合IPC等权威标准,为工程师和采购决策者提供一份可落地的技术参考。
一、焊接缺陷的类型与成因分析
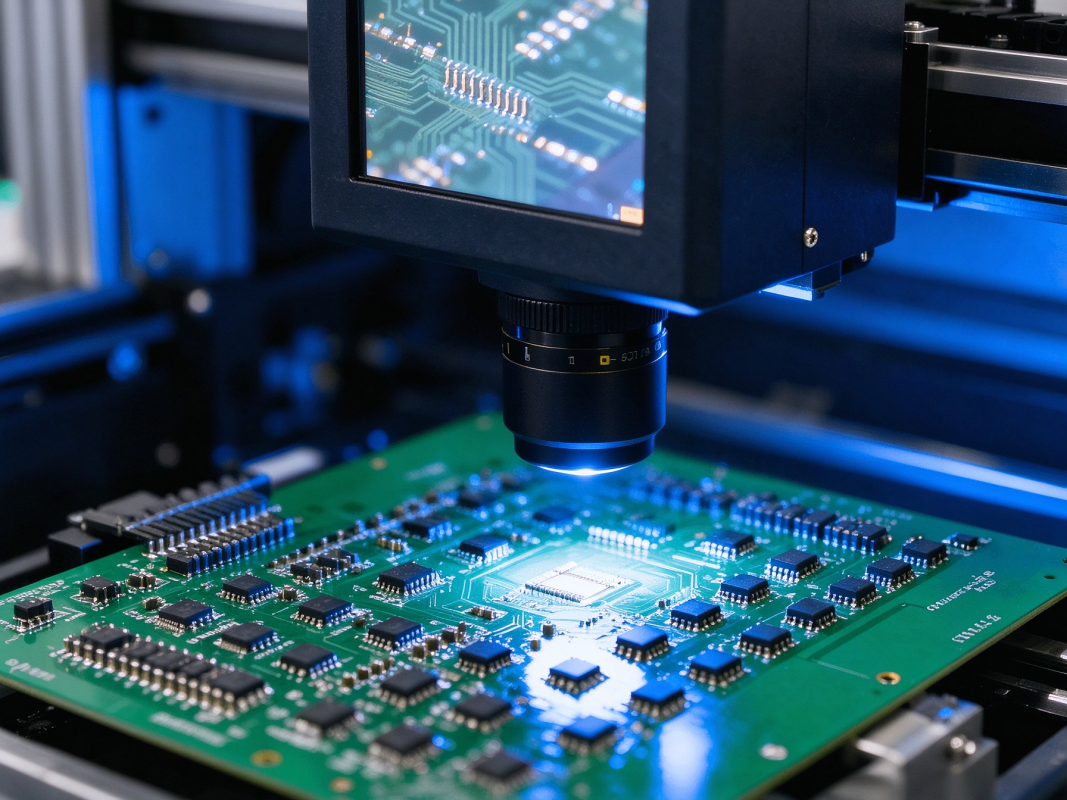
理解缺陷是设计检测方案的前提。PCB焊接中常见的缺陷可分为以下几类:焊锡球——焊点周围出现的小球状焊料,可能造成相邻元器件短路;焊接开裂——焊点内部或与焊盘连接处的微裂纹,在振动或温度变化下可能扩展为断路;焊盘脱落——焊盘与基板分离,多由热应力或焊接不良引起;焊锡桥接——相邻焊点间焊料相连,直接导致短路;以及焊点内部空洞——影响焊点的电气性能和力学强度。
这些缺陷的成因可归纳为六大因素:温度控制不当、焊接时间过度或不足、焊接速度不匹配、焊料质量欠佳、基板表面处理不当,以及与PCB设计相关的焊盘布局不合理或元器件排列过于密集。值得注意的是,焊料印刷环节与上述多个成因直接相关。行业调研显示,60%至90%的SMT质量缺陷源于焊料印刷不当,这使得印刷工序的SPI(锡膏检测)成为焊接质量控制的第一道防线。
行业基准数据: PCBA焊接不良率通常以PPM(百万分之不良率)衡量。行业数据显示,PCBA不良率需控制在100 PPM以下才能算合格,而优质工厂可控制在50 PPM以内。消费电子的SMT直通率约98%可视为正常水平,汽车电子和医疗设备领域则要求直通率≥99.5%。
二、六类焊接质量检测方法详解
2.1 目测检查(Visual Inspection)
目测检查是最基础也是最先执行的检测手段,通过放大镜或显微镜对焊点外观进行评估,检查有无虚焊、漏焊、焊点不均匀、焊点光泽不足等问题。IPC-A-610对目测检查的判定标准有明确规定:通孔焊点在Class 3要求下,焊料填充孔高度须达到板厚的75%以上,Class 2则允许50%的最低填充率。目测检查的核心优势在于快速、低成本,但对隐藏焊点(如BGA底部)完全无能为力。
2.2 X射线检测(X-ray Inspection)
X射线检测是评估BGA、QFN等隐藏焊点质量的核心手段,也是BGA焊接空洞率量化分析的唯一实用方法。X射线穿透PCB板后,根据焊点内部密度差异成像,可清晰显示空洞、焊点密度异常以及桥接等问题。
空洞率的计算公式为:
空洞面积百分比 = (焊球内总空洞面积 / 焊球面积,2D X射线投影) × 100%
该测量以单个焊球的自身投影面积为基准,而非铜焊盘面积。目前行业最广泛引用的验收标准来自IPC-A-610,规定BGA焊点单球空洞率不超过焊球面积的25%。需要注意的是,IPC-A-610并未为Class 2与Class 3分别设定不同的空洞率数值——25%的通用限值对两个等级同样适用,真正的区别在于检测覆盖率:Class 3通常要求100% X射线全检。
根据ISO 17637等无损检测标准的规范要求,X射线检测流程应确保内部缺陷检出率不低于95%。2026年生效的IPC J-STD-001 Revision H进一步细化了BGA空洞验收标准,针对Class 3高可靠性产品,要求每个焊点的空洞面积小于25%,单个空洞面积小于10%。
不同行业对BGA空洞率的实际要求:
| 应用领域 | 单球空洞率要求 | 检测覆盖率 |
|---|---|---|
| 消费电子(IPC通用标准) | ≤25% | 抽样或100% |
| 汽车电子 | ≤10%-15%,总空洞率≤5% | 100% X-Ray全检 |
| 军工航天 | ≤15%(集团标准严于IPC) | 100% X-Ray全检 |
| 医疗设备 | 客户指定,通常远严于IPC通用标准 | 100% X-Ray全检 |
2.3 超声波检测(Ultrasonic Inspection)
超声波检测通过高频振动对焊点进行探伤,能够检测焊接区域的表面和内部质量,识别裂纹、空洞等缺陷。这种方法特别适用于检测焊点内部的微观裂纹和分层,对于X射线难以分辨的某些缺陷类型具有补充检测价值。
2.4 光学检测(Optical Inspection)
光学检测包括自动光学检测(AOI)以及特定波段的紫外光和红外光检测。紫外光检测(波长700-1600纳米)适用于识别焊点表面的氧化和残留物,红外光检测(波长1000-1700纳米)则用于探测焊点内部的氧化和气孔。AOI系统在SMT产线中通常与SPI配合使用,形成从锡膏印刷到回流焊后的全流程光学监控。领先制造商的AOI与AI双重检测方案可实现缺陷识别准确率达99.98%。
2.5 电性能测试(Electrical Performance Testing)
电性能测试通过对焊接区域进行电阻、电容、电感等参数的测量,直接评估焊点的电气连通性和性能是否满足设计要求。在线测试(ICT)和功能测试(FCT)是PCBA产线上最常见的电性能测试手段。电性能测试的优势在于直接反映焊点的功能性,但其局限是只能检测已经完全断路的焊点,对微裂纹等潜在失效难以在早期发现。
2.6 冷热冲击测试(Thermal Shock Testing)
冷热冲击测试模拟焊点在温度急剧变化条件下的性能表现,是评估焊点长期可靠性的重要手段。依据JEDEC标准JESD22-A104,典型的测试条件为温度范围-40℃至125℃,升温/降温速率约16.5℃/min,高低温保持时间各15分钟。该测试能够暴露焊点在热应力循环下的潜在失效模式,如焊点开裂和界面剥离,尤其适用于汽车电子和航空航天等高可靠性应用场景。
检测方法选择建议: 对于有BGA、QFN等隐藏焊点的PCBA产品,建议选择同时配备X射线检测和AOI设备的PCB组装供应商。在评估PCBA supplier时,应重点关注其是否提供空洞率分析报告以及是否具备100% X-Ray全检能力。如需获取PCBA焊接质量检测方案或报价,建议直接联系具备IPC标准认证的制造商进行技术对接。
三、IPC标准体系下的焊点验收速查
PCB焊接质量的判定不能脱离标准体系。以下汇总了工程师在实际检测中最常引用的关键标准参数:
| 检测项目 | 标准依据 | 关键参数 |
|---|---|---|
| BGA单球空洞率 | IPC-A-610 / IPC-7095D | 通用≤25%焊球面积 |
| BGA单球空洞率(Class 3细间距) | IPC J-STD-001 Rev H | ≤25%总面积,单空洞≤10% |
| 通孔焊点填充率(Class 2) | IPC-A-610 | ≥50%板厚 |
| 通孔焊点填充率(Class 3) | IPC-A-610 | ≥75%板厚,可见连续圆角 |
| 温度循环测试条件 | JESD22-A104 | -40℃~125℃,保持15min |
| X射线缺陷检出率 | ISO 17637 |
|
上述标准的版本差异也需关注。当前IPC-A-610H(2022年版)为最新中文版本,IPC J-STD-001 Revision H于2026年第一季度正式生效,首次对BGA空洞接受值给出了明确的量化限值,并新增了针对0.3mm细间距元器件的焊点验收标准。建议PCB采购方在下单前明确要求组装厂按其图纸标注的标准版本进行生产和检验,避免因标准版本差异产生验收争议。
数据来源
本文引用的标准数据来源包括:IPC-A-610H(电子组件可接受性标准,2022年中文版)、IPC J-STD-001 Revision H(焊接的电气和电子组件要求,2026年Q1生效)、IPC-7095D(BGA设计与组装工艺实施标准)、JEDEC JESD22-A104(温度循环测试标准)、ISO 17637(焊缝无损检测-目视检测)。行业良率基准数据引自公开的SMT/PCBA行业调研统计。
四、常见问题(FAQ)
Q1:PCB焊接质量检测应该选择哪种方法?
取决于产品类型和焊点可见性。对于仅有表面贴装元器件的消费电子PCBA,AOI加目测检查通常足够。对于包含BGA、QFN等隐藏焊点的产品,X射线检测是必要手段,建议与AOI配合使用。汽车电子和医疗设备领域还应增加冷热冲击测试以验证长期可靠性。
Q2:BGA焊点空洞率多少算合格?
根据IPC-A-610通用标准,BGA焊点单球空洞率不超过焊球面积的25%即为合格。但不同行业要求差异较大:汽车电子通常要求单球≤10%-15%、总空洞率≤5%;军工航天集团标准要求≤15%;医疗设备往往执行更严格的客户定制标准。
Q3:如何选择可靠的PCBA焊接质量检测供应商?
建议从三个维度评估:一是标准认证(是否通过IATF 16949、ISO 13485等体系认证);二是检测能力(是否配备X射线检测设备、AOI、SPI及冷热冲击测试设备);三是量产稳定性(关注量产CPK值和直通率数据,打样合格不代表量产合格)。对于有BGA封装的产品,建议优先选择能提供空洞率分析报告并支持100% X-Ray全检的组装厂。如需获取焊接质量检测方案或PCBA组装报价,建议直接与供应商进行技术评估。
使用移动端,下单更方便
 粤公网安备44030002006139号
公司地址/工厂地址: 深圳市宝安区新桥街道象山社区横岗下大街16号A栋、江西省抚州市河东工业区