首页
方寸之足,精度之锚:PCB钻孔压力脚技术全景与选型指南
发布时间:2026/10/8 17:49:01
在PCB钻孔车间里,一台高端数控钻机每小时可完成数万次精密钻削。钻头以每分钟数十万转的速度切入覆铜板,孔位偏差需控制在微米级。然而,很少有人注意到一个始终环绕在钻头周围的组件——压力脚。它在钻尖触及板材之前先行落下,以恰到好处的力将材压紧、压平,为精密钻孔提供稳定的基准面。一块AI服务器背板上动辄数十万个微孔,每一个孔的精度,都始于这方寸之间的压力脚。
不止于“压住”:压力脚的四重功能
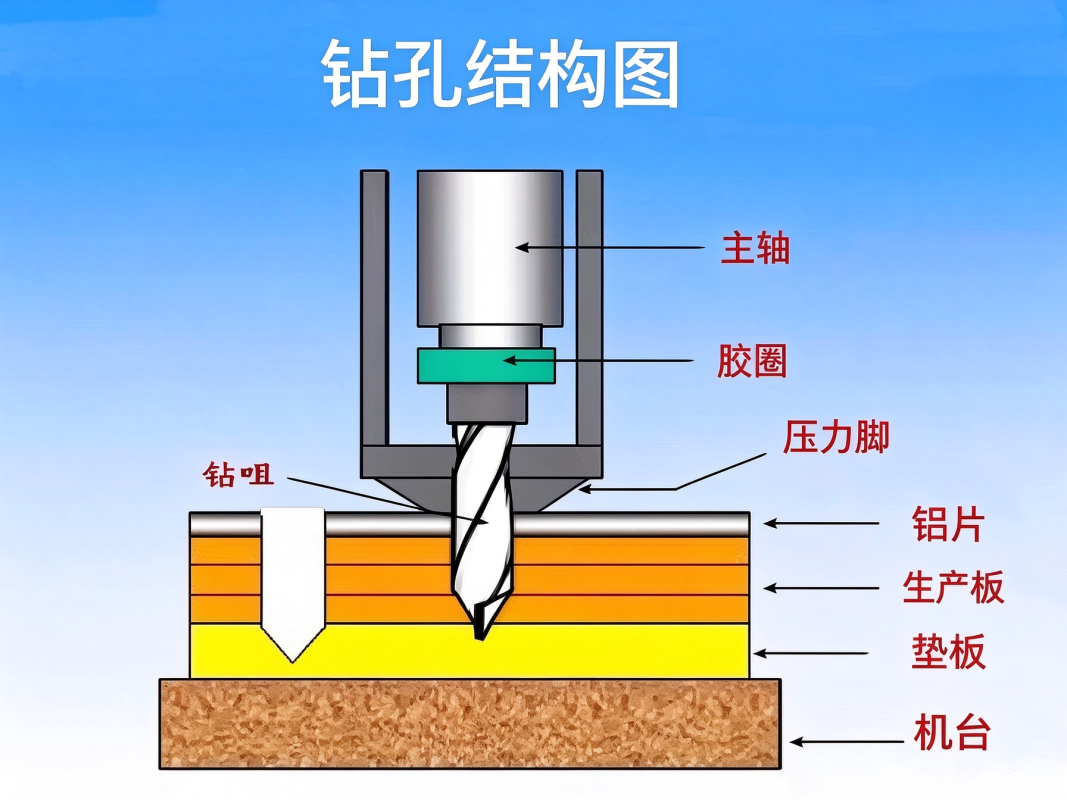
压力脚是钻孔或铣削主轴上的关键部件,负责将面板压向垫板,同时限制振动、密封切削区域以实现真空排屑。它的功能远不止“压住”那么简单,可归纳为四个层面。
压紧与定位。 压力脚压住盖板,使盖板与PCB板紧密贴合,确保钻孔过程中板叠不发生位移。IPC-DR-572A《印制板钻孔指南》专门定义了“压力脚压力”和“压力脚引导距离”等术语,将其纳入钻孔工艺的标准参数体系。
排尘与散热。 钻孔产生的切屑和粉尘若不及时排出,会堆积在加工区域,影响下一孔的加工质量。压力脚通过内部开槽透气结构,为吸尘系统提供空气补充,形成对流;吸尘管直接连接至压力脚内部,在钻削的同时将灰尘和钻屑吸走,并促进加工区域的散热。
振动缓冲。 压力脚压住板叠后,能限制钻头入钻时产生的振动,减少钻头“游走”导致的孔位偏移。
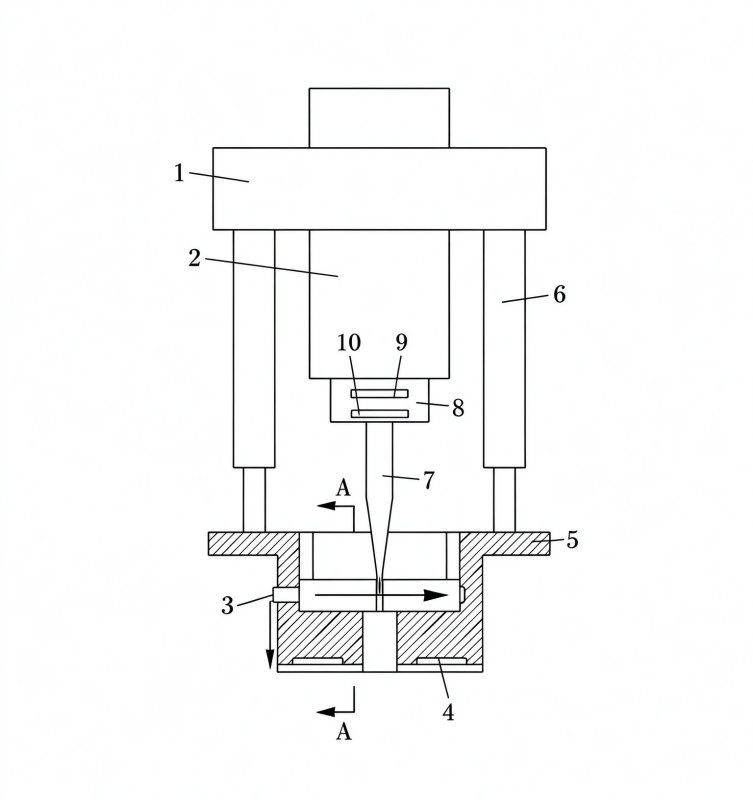
智能检测。 现代高端钻机的压力脚已集成了自磨损检测和断针检测功能。磨损检测机构采用光电传感器配合伸缩机构,实时监测压力脚底部的磨损状态。断针检测方面,一种实用新型专利方案在压脚底部嵌入压力传感器,配合钻针座内的位移传感器和光电传感器,通过判断钻针超过临界位置后是否产生钻孔压力来检测断针,且不受粉尘干扰。另一方案则将压力脚与接地机台设为导通回路,钻针接触PCB时形成导通,产生触发信号完成异常判断。
材料的平衡:硬度与缓冲的两难
压力脚的选材本质上是一场硬度与缓冲之间的权衡。
金属材料以不锈钢(SUS304)和黄铜(C3604BD)为主,硬度高、耐磨损,正常情况下使用寿命可达8至10个月。其短板在于缓冲效果不明显,冲击后需要较长时间才能恢复稳定。
非金属材料则走向另一个方向。聚氨酯(PU)、尼龙(PA6、PA66)、聚甲醛(POM)等具有优良的吸振特性,能在极短时间内将振幅显著减小,但硬度低、不耐磨损,通常一周左右就需更换。
在实际生产中,选材需综合考量钻孔精度要求和成本投入。高精度、大批量生产场景下,金属压力脚的长寿命优势更为突出;而对振动敏感的超小孔径钻孔(如0.15mm以下),非金属材料的吸振特性则不可或缺。值得关注的是,市场数据显示,全球PCB用数控钻孔机市场2025年估值约7.01亿美元,预计到2032年将达到11.51亿美元,年复合增长率约7.1%。钻孔设备市场的持续增长,也意味着对压力脚等精密配件的需求在同步扩大。
微观参数如何决定宏观精度
压力脚的每一项参数设定,都与钻孔质量紧密关联。
引导距离。 压力脚插入端到钻尖的引导距离通常设为约0.050英寸(约1.27mm)。这个数值确保在钻头接触板面之前,压力脚有足够时间将板叠完全压平。距离过小时,钻尖在压力脚尚未压紧板材时已接触板面,钻头极易断裂。
压力值。 压力脚施加的压力在100至150牛顿范围内为适宜区间。行业资料显示,典型刚性板叠的压力设定在调节器处约为0.2MPa至0.4MPa,调整标准是压力脚在盖板上留下均匀、轻微的印痕。压力过弱,压力脚与盖板之间密着性变差,粉尘聚集,孔位精度下降。
内径选择。 小孔径钻孔推荐Φ2.0mm压力脚衬套,中尺寸推荐Φ4.0mm。内径过大,排尘不顺畅,切屑进入盖板与板材之间,影响下钻定位精度;内径过小,切屑无法顺利排出,易产生缠丝问题。对于AI服务器板这类厚板、多层、小孔径的加工场景,推荐使用Φ4mm大压力脚,因为选型不当极易导致断刀。
接触率。 压力脚与台面的接触率要求达到80%以上,操作中通常使用PV检查卡确认压力脚表面的平整度。
隐患藏于细节:断针与间隙的连锁反应
压力脚最隐蔽的故障模式,往往来自被忽视的机械间隙。
当主轴物理高度因更换工具板等原因被调整时,必须同步调整压力脚高度,使其与主轴的相对位置保持不变。压力脚的调整与主轴是独立的,如果调整不当,主轴壳体底部与压力脚窗口之间会出现间隙。这个间隙在主轴运行时很难被肉眼察觉,但它会吸走绝大部分真空空气,相当于切断了压力脚插入端的吸尘作用,导致孔缺陷和钻头断裂,同时大量钻屑飞散到板叠和钻孔机上。
在AI服务器板的钻孔加工中,吸尘负压的影响同样值得关注。若使用大压力脚且吸尘负压过大,铝片可能被吸起形成凸起,使钻孔产生较大偏差。采用独立的小压脚可使压力集中分布,减少吸尘负压对铝片的吸附,提高钻孔精度。
另一个常见误区是忽视气压均衡。需定期检查压力脚空气压力表,确保各主轴工位获得的气压相等。气压不足或不均,会直接增加毛刺和钻头断裂的风险。
维护方面,每日检查压力脚衬垫的磨损情况、确认导向杆无弯曲且运动平滑,是最基本的操作。气管连接处是漏气的常见位置,可通过弯曲气管判断是否开裂。实际操作中,一般每1个班次就需更换一次压力脚。长期钻孔后,压力脚内部会附着大量切屑,需定期拆卸清洁。
面向未来的演进方向
随着高端电路板向更复杂结构、更大板厚、更多硬质填料、更大深径比的方向发展,压力脚的设计也在持续进化。IPC-DR-572A作为钻孔领域的权威指南,涵盖了压力脚引导距离和真空路径等核心参数的定义和测试方法,为压力脚的设计和验收提供了标准化框架。
从技术趋势来看,未来的钻机可能朝着钻铣多功能复合、机械—激光复合的方向发展,在结构上也需要打破传统设计,以适应日益严苛的加工需求。与此同时,随着工业相机在线检测技术的成熟,断针检测的精确性和时效性有望进一步提升,压力脚作为集成检测功能的关键载体,角色将更加多元。
数据来源说明
-
IPC标准数据:IPC-DR-572A《印制板钻孔指南》中关于压力脚压力、压力脚引导距离、真空路径等术语与参数,来源于 IPC 国际电子工业联接协会(IPC—Association Connecting Electronics Industries)。
-
钻孔机市场数据:全球PCB用数控钻孔机市场规模(2025年约7.01亿美元,预计2032年达11.51亿美元,年复合增长率约7.1%)来源于 QYResearch 公开市场研究报告摘要,具体数据以原报告为准。
-
材料寿命与工艺参数数据:压力脚金属材料使用寿命约8–10个月、非金属材料约1周,压力范围100–150 N,引导距离约0.050英寸等,来源于行业公开技术资料及设备厂商技术手册。
-
断针检测与磨损检测技术信息:来源于相关实用新型专利文献及数控钻机厂商公开技术资料。
-
设备维护与操作参数:压力脚每班次更换、接触率≥80%、气压均衡检查等维护要求,来源于PCB钻孔设备操作规范及行业公开技术资料。
使用移动端,下单更方便
 粤公网安备44030002006139号
公司地址/工厂地址: 深圳市宝安区新桥街道象山社区横岗下大街16号A栋、江西省抚州市河东工业区